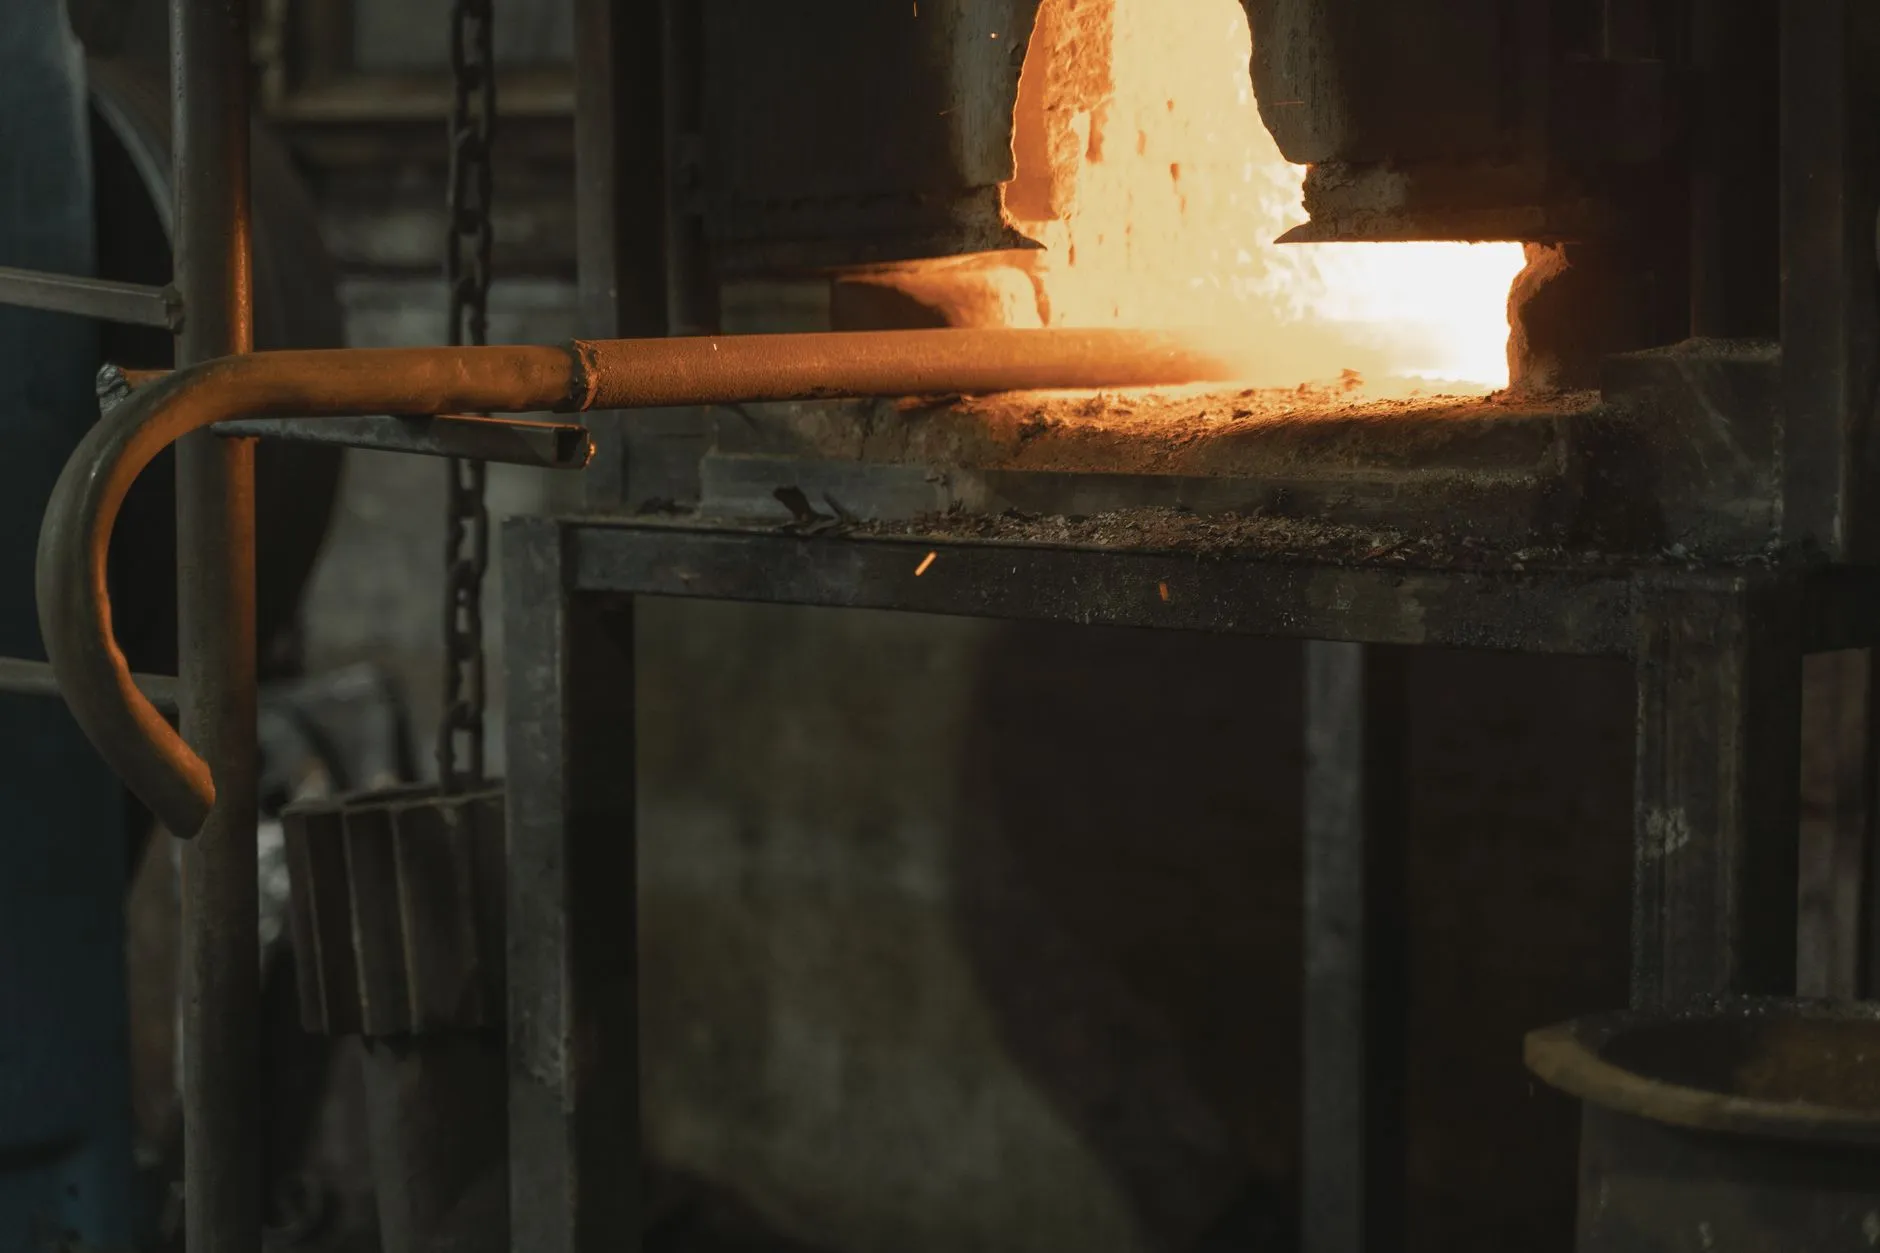
在染整机械与弹簧专用设备的制造链条中,连续式热处理炉承担着消除内应力、稳定组织、提升疲劳寿命的关键角色。无论是印染机械设备中的辊筒轴、导布辊,还是数控磨簧机配套的弹簧件,热处理工序的温控精度直接决定零件的尺寸稳定性与服役可靠性。杭州东顺染整机械制造有限公司在长期的染整机械与压力容器制造实践中,积累了一套围绕连续式回火炉的温控方法,本文从工艺原理出发,梳理可落地的控制要点。
一、连续式热处理炉的温控逻辑与分区设计
连续式回火炉与周期式炉的核心差异在于“动态热平衡”。工件在炉内连续输送,各区段的热负荷随进料节拍波动,温控系统必须具备前馈补偿能力。典型结构分为预热区、恒温区与缓冷区:预热区承担工件入炉时的吸热冲击,恒温区保证组织转变充分,缓冷区控制冷却速率以避免二次应力。
温控要点集中在三方面:热电偶布点密度(恒温区每米不少于1支,且需贴近工件输送轨迹)、PID参数与输送速度的联动(速度变化时积分时间应同步修正)、炉膛气氛的均匀性(避免局部对流死角造成温差)。实践中,恒温区截面温差控制在±5℃以内,才能满足弹簧专用设备对回火一致性的要求。
二、关键工艺参数的控制细节
回火温度、保温时间与冷却方式是三大变量。以弹簧件为例,回火温度偏差10℃,硬度可能漂移1~2HRC,对数控磨簧机后续磨削的尺寸补偿提出更高要求。建议采取以下措施:
- 温度设定采用阶梯升温,避免工件表面与芯部温差过大引发变形;
- 保温时间按有效厚度计算,一般取1.5~2min/mm,并叠加装炉量修正系数;
- 冷却段设置风冷与水冷双通道,依据材质与截面尺寸切换,防止回火脆性区停留过久。
对于压力容器制造中的焊接件,去应力回火还需关注升温速率——建议控制在50~80℃/h,降温阶段随炉冷却至300℃以下再出炉,减少残余应力反弹。
三、常见温控问题与质量保障措施
现场最常见的偏差是“显示温度合格、工件实际温度不足”,多由热电偶老化漂移或保护管积碳引起。建立定期校验制度(每季度一次比对校验)比单纯依赖仪表自整定更可靠。另一类问题是炉门密封失效导致入口段温降,表现为批次间硬度散差增大,需检查密封条与气氛流量匹配。
质量保障层面,建议将热处理参数纳入批次追溯系统,记录每批次的温度曲线、输送速度与装炉位置。印染机械设备中的长轴类零件对弯曲变形敏感,可在回火后增加跳动检测工序,形成“参数记录—检测反馈—工艺修正”的闭环。染整机械整机装配前的零件稳定性,往往就取决于这些看似琐碎的热处理细节。
连续式回火炉的温控不是单一仪表问题,而是热工、传动与检测的系统配合。把分区温差、升温速率、冷却路径三个变量管住,弹簧专用设备与压力容器件的热处理质量就有了可重复的基础。
关键词:染整机械,数控磨簧机,连续式回火炉,压力容器制造,弹簧专用设备,印染机械设备