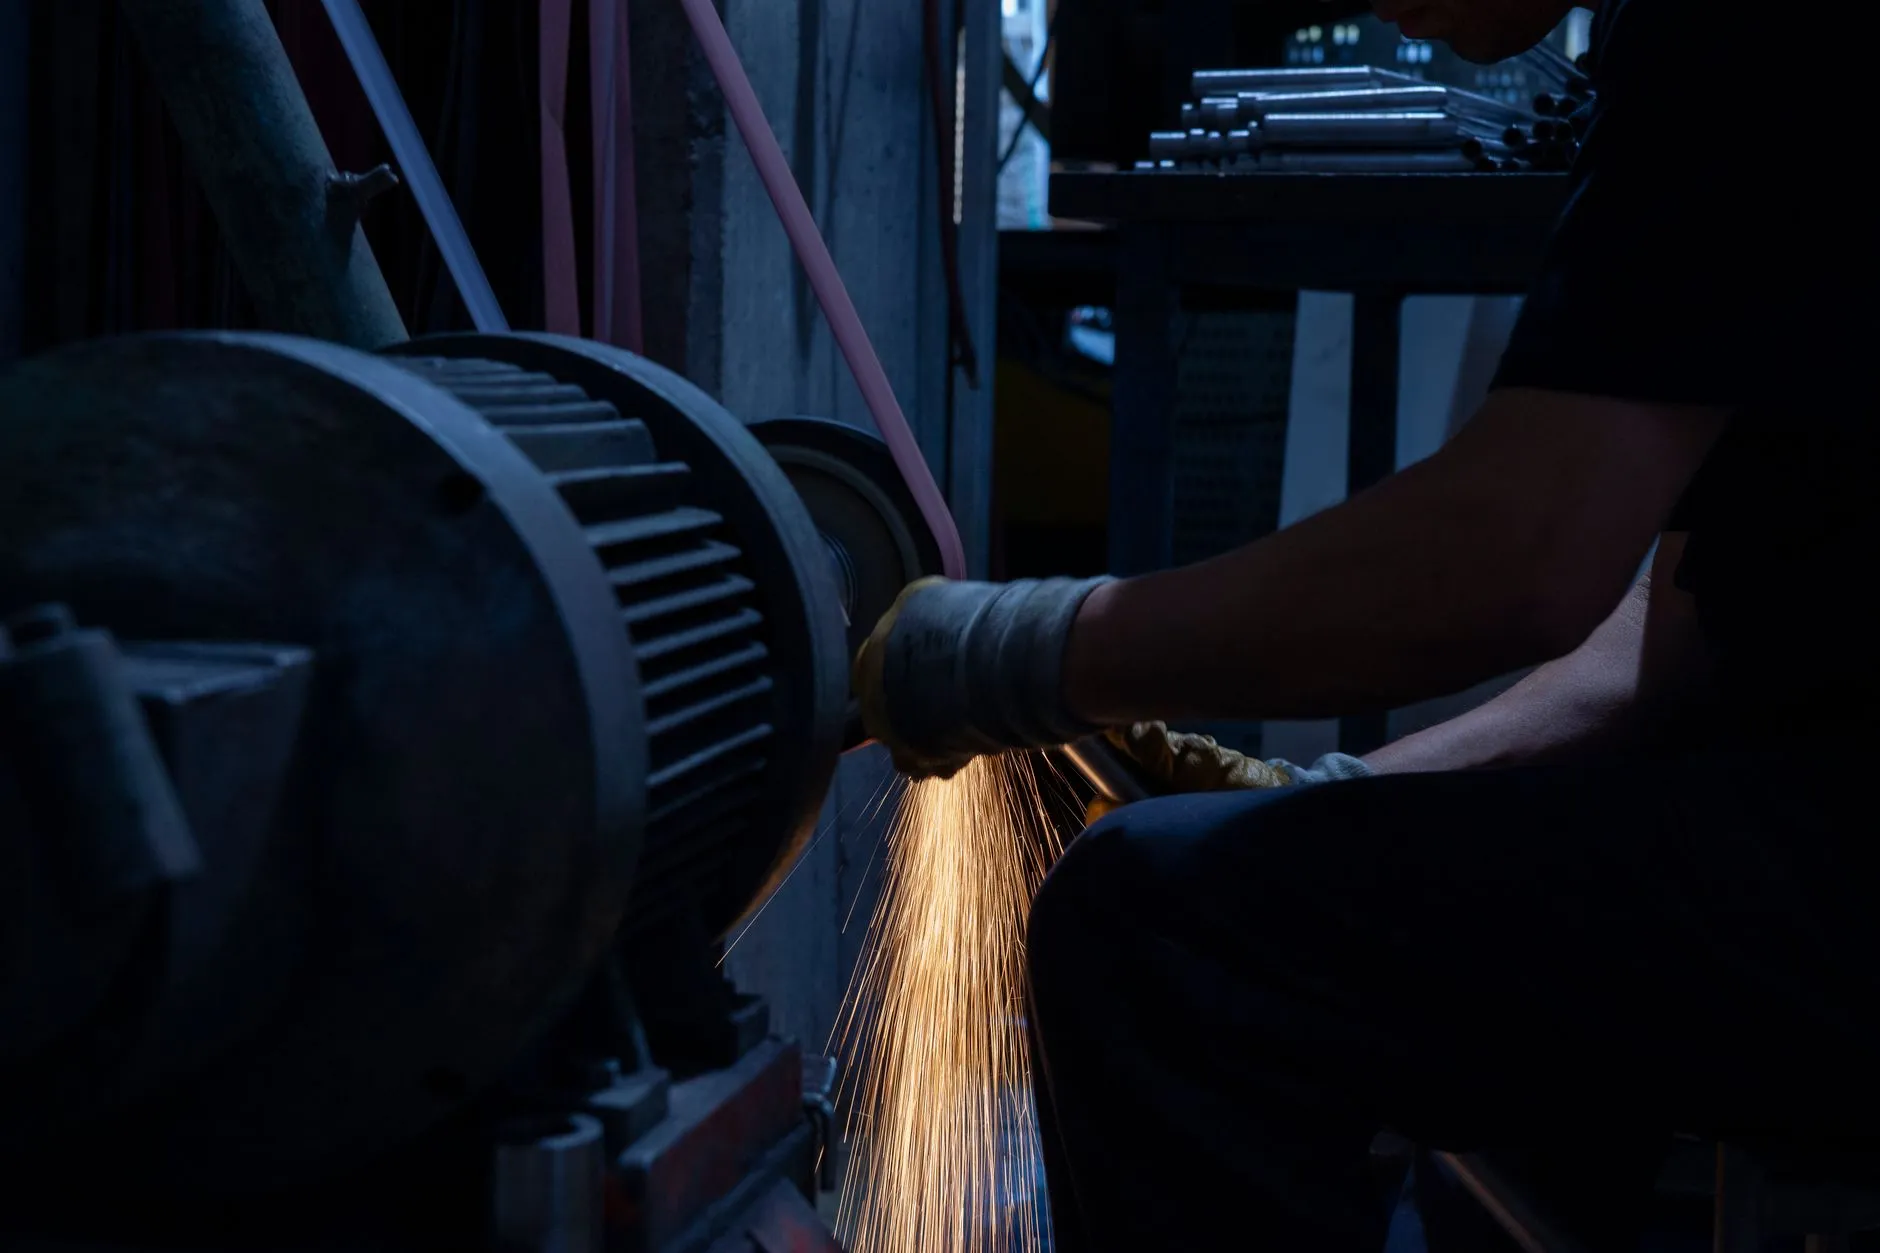
在弹簧加工车间里,磨簧工序的节拍往往决定了整线的产出效率。不少企业反映,同样规格的压簧,用传统手工磨头加工,端面垂直度公差常在0.1mm以上,换型调试动辄半小时;而同行的数控磨簧机却能把公差稳定控制在0.03mm以内,换型只需调用程序。这种差距并非单纯"设备新旧"的问题,背后是两条不同的技术升级路径在起作用。
两条路径的分野:单机数控化与工序链协同
所谓路径差异,本质上是升级着眼点的不同。一条路径聚焦弹簧专用设备本体的数控化改造——把磨头进给、砂轮补偿、送料机构纳入伺服控制,用CNC系统替代凸轮与机械挡块。另一条路径则从整条热处理与加工链出发,把磨簧、去应力、回火、检测串成连续流程,强调工序间的参数贯通。
前者的收益来得快,单台设备精度提升明显;后者投入大、周期长,但对批量稳定性的改善更彻底。企业选择哪条路,要看自身产品结构:多品种小批量,单机数控化性价比更高;单一品种大批量,工序链协同的边际效益才出得来。
数控磨簧机的技术要点
数控磨簧机的核心不在"数控"二字,而在磨削力闭环与砂轮修整策略。端面磨削属于断续切削,磨头刚度不足时,进给量稍大就会出现烧伤或崩边。成熟机型的做法是:
- 采用双端面同步磨削结构,两侧磨头独立伺服驱动,避免单侧受力导致的锥度误差;
- 配置磨削力传感器,实时反馈并修正进给速度,把单件磨削时间压缩到3~5秒;
- 砂轮在线修整间隔按累计磨削量自动触发,而非固定件数,减少人为判断偏差。
这些细节决定了设备在连续生产中的实际OEE,参数表上的"精度±0.02mm"只是实验室数据。
连续式回火炉与工序协同的价值
磨簧后的去应力回火常被忽视,却直接影响端面平行度的保持性。传统箱式炉批次装炉,炉内温差可达±15℃,弹簧不同位置的应力释放不均,磨好的端面在后续使用中会缓慢变形。连续式回火炉通过分区控温与网带匀速输送,把炉温均匀性控制在±5℃以内,配合磨簧机的节拍实现同步进料,这才是工序链协同的实质。
值得注意的是,这类协同思路并非弹簧行业独有。在染整机械领域,印染机械设备的辊筒加工同样讲究磨削与热处理的节拍匹配;压力容器制造中封头成型后的去应力退火,也强调炉温均匀性与后续精加工的衔接。跨行业看,设备升级的底层逻辑是相通的——单点精度靠数控,整体稳定性靠工序贯通。
给设备选型与改造的建议
准备上数控磨簧机的企业,不妨先做两件事:一是统计现有产品的端面公差分布与换型频次,判断瓶颈在精度还是柔性;二是核算回火工序的炉温均匀性数据,若偏差超过±10℃,单靠磨簧机升级难以保住精度。改造顺序上,优先解决热处理一致性,再上数控磨削,投入产出比通常更合理。
对于同时涉及多类专用设备制造的企业,把磨削、回火、检测的参数管理纳入同一套工艺数据库,比逐台设备单独升级更能沉淀技术资产。杭州东顺染整机械制造有限公司在染整机械与压力容器制造领域积累的工艺管理经验,同样适用于弹簧专用设备的技术改造评估——设备是载体,工艺数据的贯通才是升级的真正落点。
关键词:染整机械,数控磨簧机,连续式回火炉,压力容器制造,弹簧专用设备,印染机械设备