连续式染色设备长时间处于高温、高湿及化学腐蚀环境,其承载结构与压力容器的可靠性直接决定整条产线的安全边界。不少印染企业在设备选型时关注染色均匀性和产能,却容易忽略压力容器制造环节的工艺控制——这恰恰是设备全生命周期成本与安全风险的核心变量。杭州东顺染整机械制造有限公司在长期配套服务中观察到,因筒体焊缝质量不稳定导致的非计划停机,占连续式染色设备故障的相当比例。
行业现状:从"能用"到"可控"的制造升级
当前染整机械行业正经历一轮制造标准的结构性抬升。下游印染厂对高温高压染色机的设计压力、容积裕度提出更严苛的验收要求,倒逼上游设备商在压力容器制造环节引入更细化的过程控制。与此同时,弹簧专用设备、数控磨簧机等配套装备的精度提升,也为压力容器内部弹性元件的成型一致性提供了支撑。行业不再满足于出厂水压试验合格,而是要求焊接工艺评定、材料追溯、热处理曲线全程留痕。
一个值得注意的趋势是,连续式回火炉在焊后消应力处理中的应用正从"可选"变为"标配"。焊后残余应力若消除不充分,筒体在交变载荷下易萌生应力腐蚀裂纹,这类缺陷往往在设备投用一两年后才显现,排查成本极高。
核心技术:焊接与热处理的耦合控制
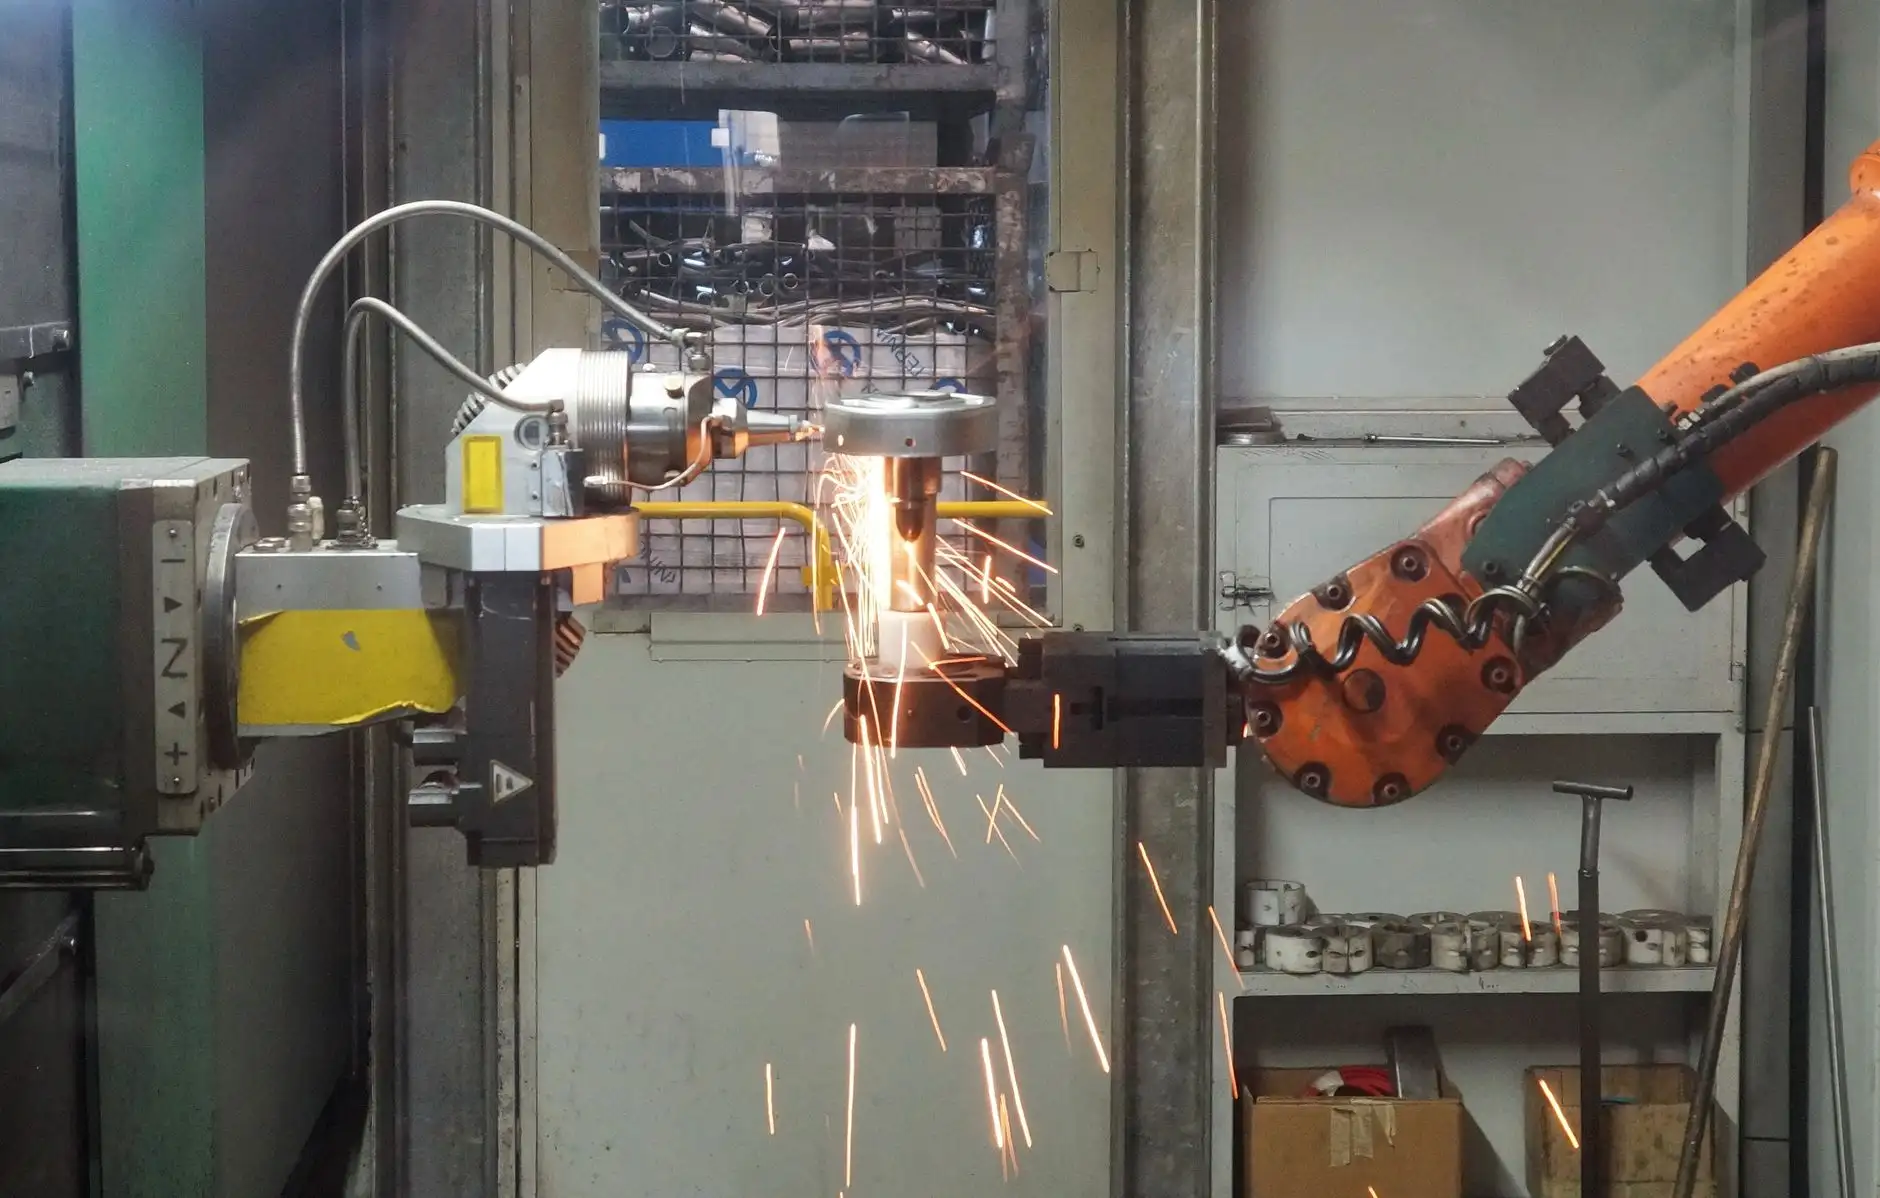
压力容器制造的质量支点集中在两条主线:焊缝质量与焊后热处理。以连续式染色机筒体为例,纵环缝多采用埋弧焊或氩弧焊打底工艺,层间温度、线能量输入需按工艺评定卡严格锁定。层间温度过高会粗化热影响区晶粒,过低则易产生淬硬组织,两者都指向同一个后果——接头韧性下降。
焊后消应力热处理的关键参数是温度均匀性与保温时间。连续式回火炉的优势在于炉膛温度场稳定,配合多点热电偶布控,可将筒体表面温差控制在合理区间。实践表明,保温温度偏差超过15℃或保温时间不足,应力消除率可能下降三成以上,这一数据在多次对比检测中反复得到印证。
- 材料入厂复验:钢板及锻件按炉批号抽检化学成分与力学性能,杜绝以次充好
- 焊接过程监控:焊材烘干记录、预热温度、层间温度逐道签认
- 无损检测闭环:RT/UT按比例执行,超标缺陷返修后重新检测并记录返修次数
- 热处理曲线归档:每台容器附带完整温度-时间曲线,实现质量可追溯
实践方法:把工艺纪律落到工位
质量管控的难点从来不在标准本身,而在执行的一致性。东顺在配套印染机械设备的生产组织中,将压力容器制造拆解为可核查的工位节点:下料坡口尺寸、组对错边量、焊接参数抽检、热处理装炉方式,每一环都设置签字确认点。数控磨簧机等弹簧专用设备保障了内部弹性支承件的尺寸精度,间接降低了容器运行中的附加应力。
另一个容易被忽视的细节是水压试验的升压速率控制。升压过快会使筒体承受额外冲击载荷,试验压力下的保压观察时间不足则可能漏检微渗漏。这些操作规范看似琐碎,却直接对应设备投用后的密封可靠性。
从应用前景看,随着染整机械向大型化、连续化方向演进,压力容器制造的质量管控正从单机验收走向全流程数据化管理。焊接参数自动采集、热处理炉温实时上传、检测报告电子归档,这些手段让质量从"结果合格"转向"过程可信"。对设备制造企业而言,把压力容器制造工艺做扎实,既是安全底线,也是赢得印染客户长期信任的技术资本。
关键词:染整机械,数控磨簧机,连续式回火炉,压力容器制造,弹簧专用设备,印染机械设备